

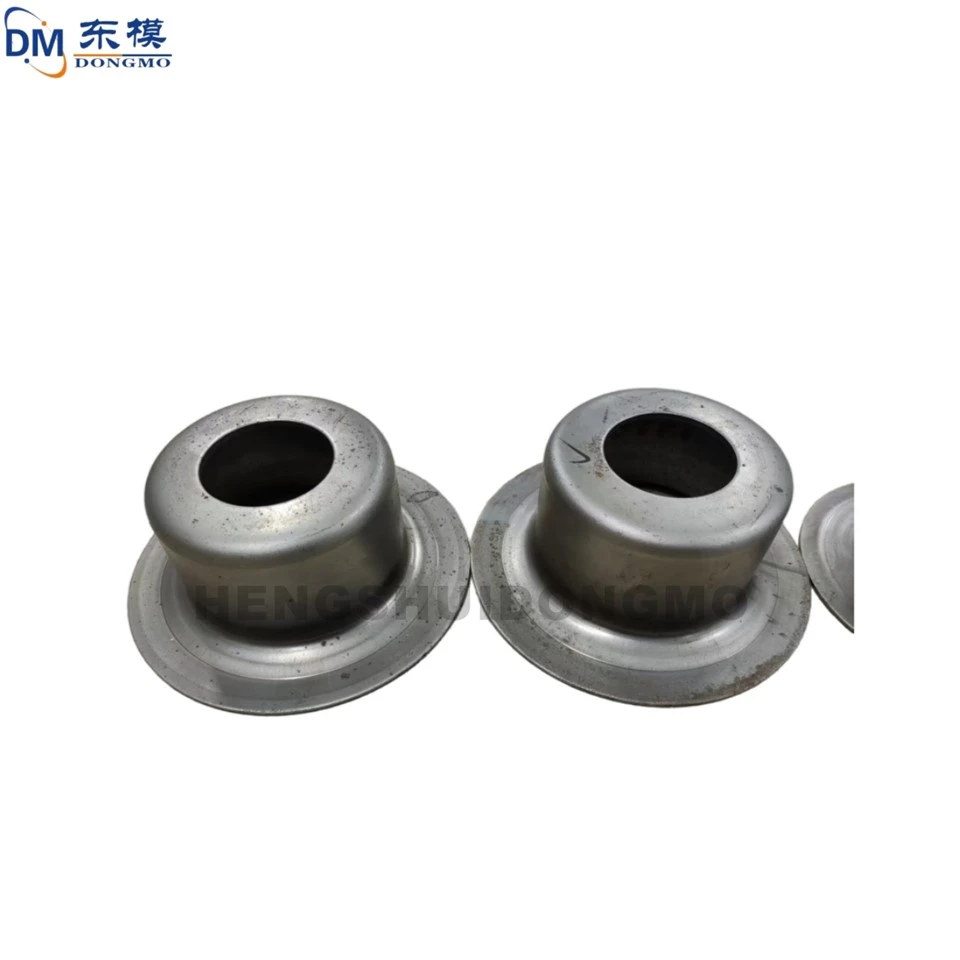
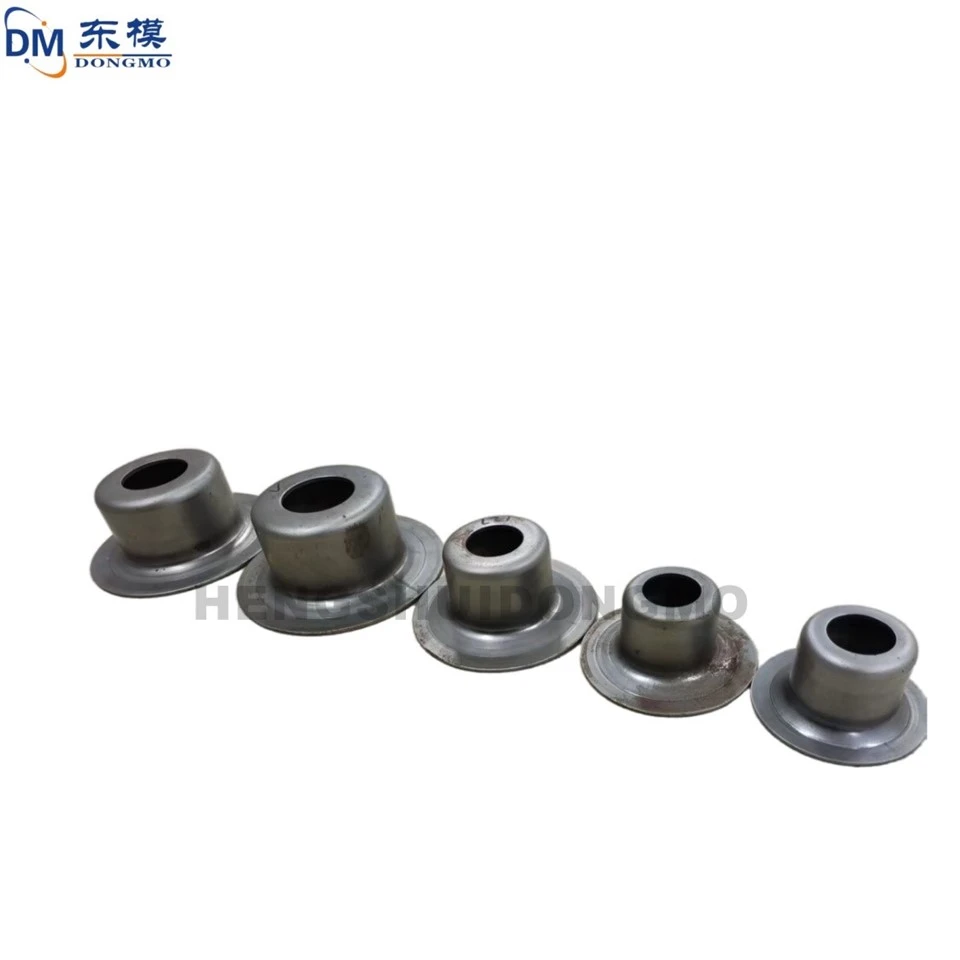
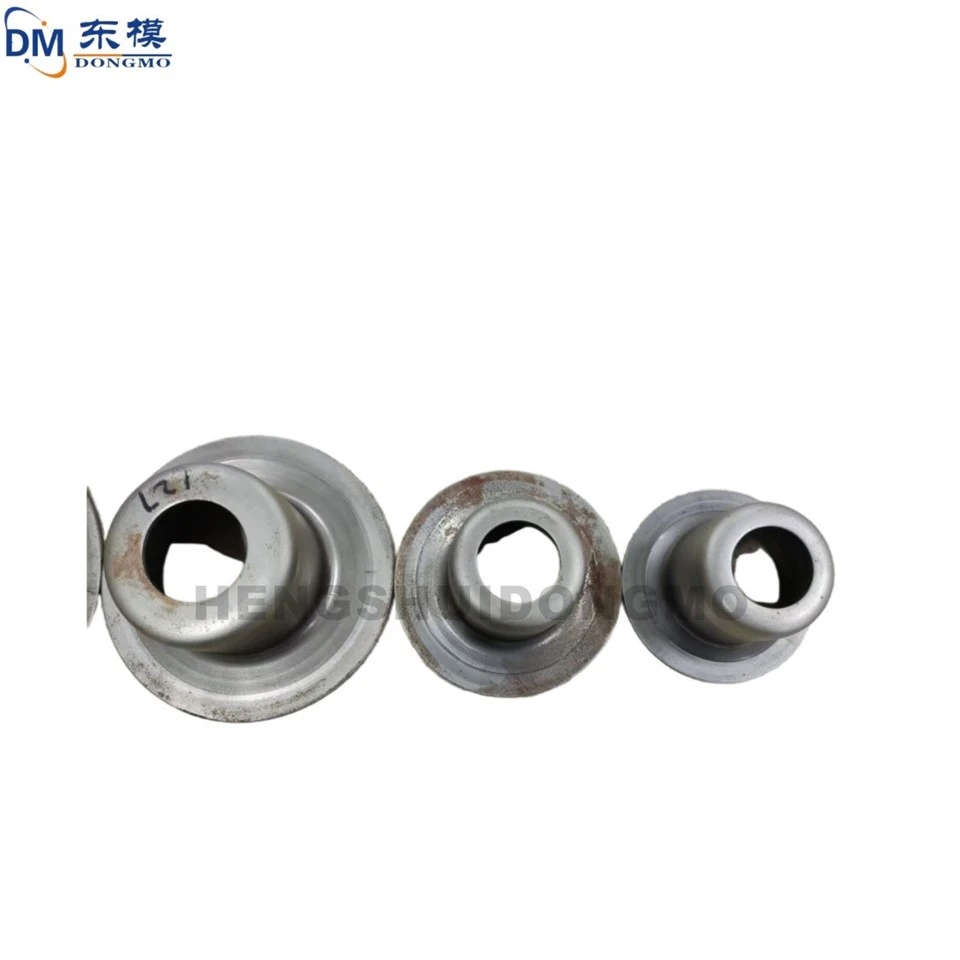
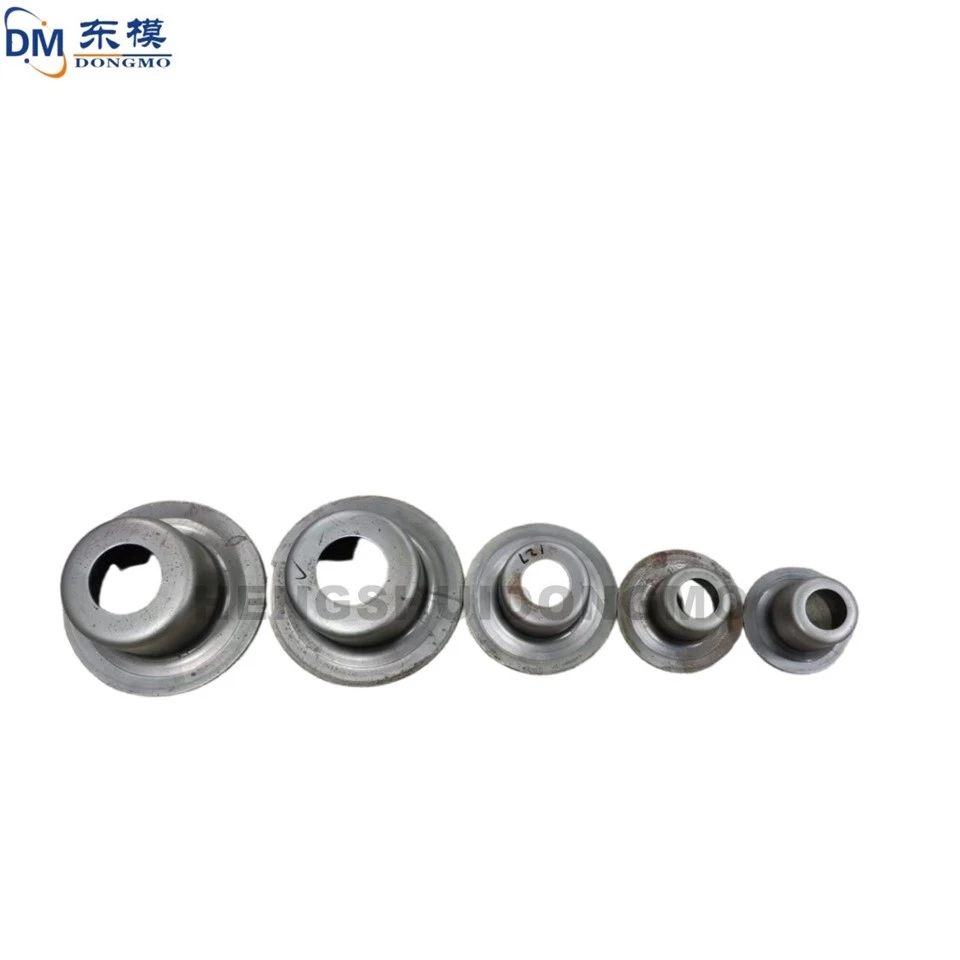
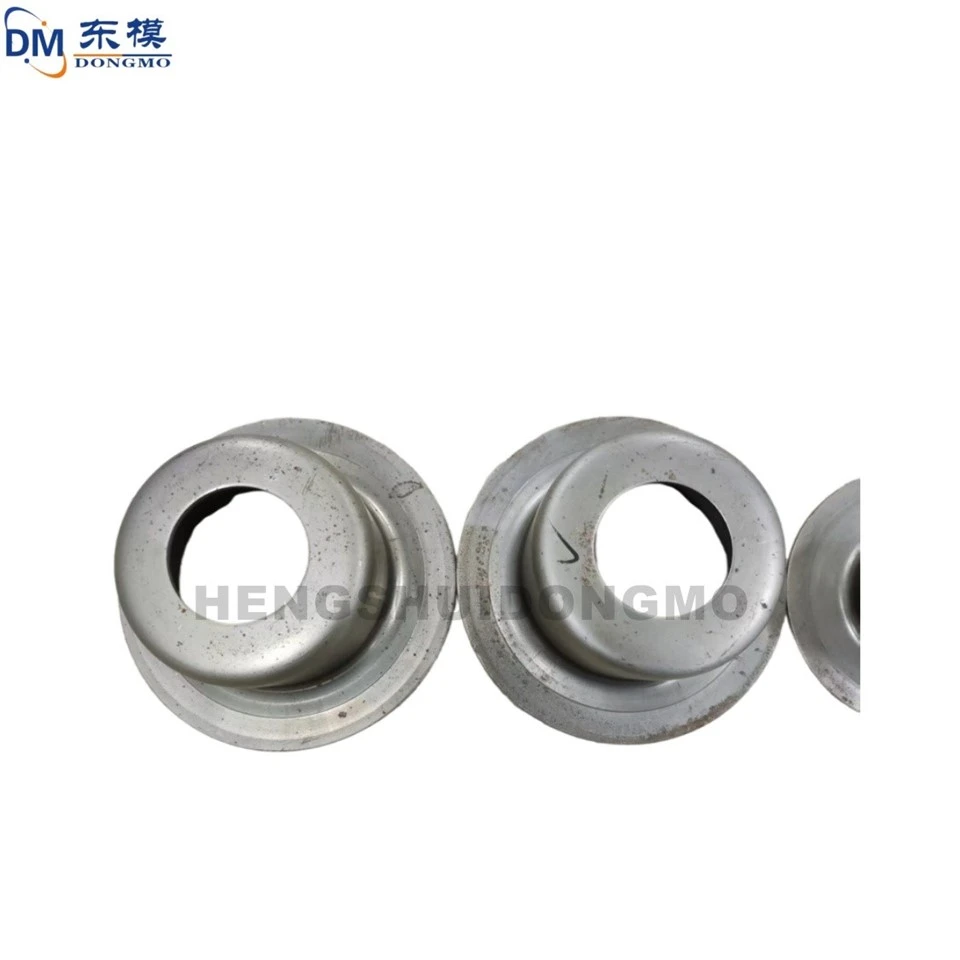
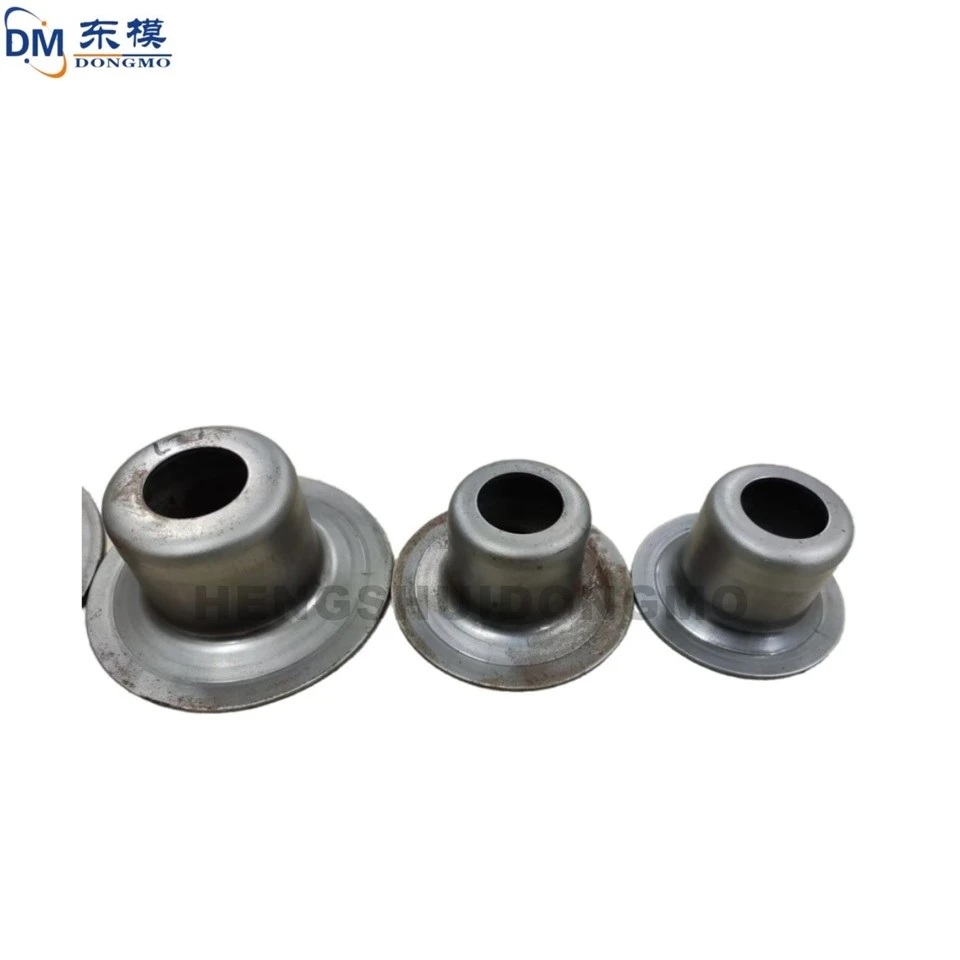
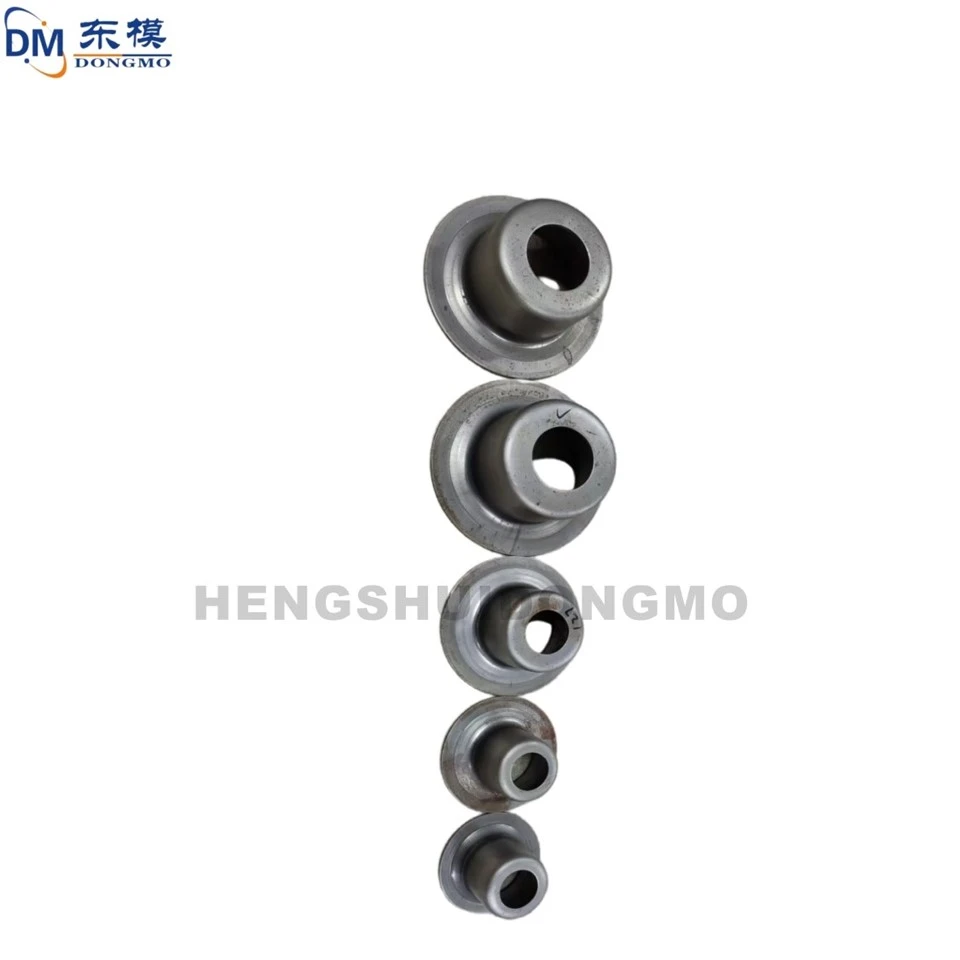
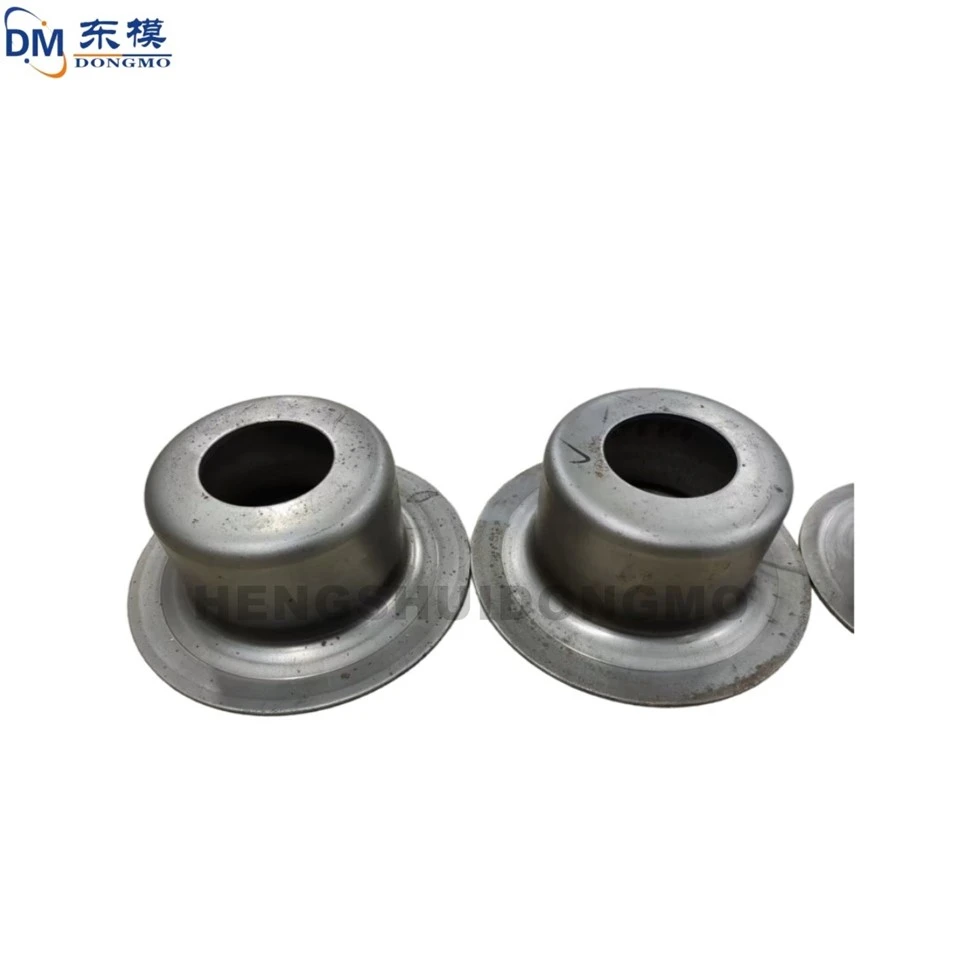

Деталі продукту:
1. Специфікації матриці та технічні параметри
Тип матриці: багатопозиційна матриця з прогресивним перенесенням, що включає етапи витягування, проколювання, обрізки та фланцювання.
Матеріал стрічки: м’яка сталь (DC01–DC04) або високоміцна низьколегована сталь, діапазон товщини 1,5–3,0 мм.
Сумісність з пресами: підходить для механічних або сервопресів від 200 до 400 тонн із розміром станини до 2500 мм.
Швидкість виробництва: від 12 до 20 ударів на хвилину, що забезпечує річну продуктивність понад 500 000 корпусів.
Розміри матриці: приблизно . 1200 × 900 × 600 мм, загальна вага близько 2,8 тонни.
Допуски готової частини: концентричність внутрішнього діаметра Менше або дорівнює 0,08 мм, площинність фланця Менше або дорівнює 0,1 мм.
2. Матеріал і термічна обробка критичних компонентів матриці
Пуансони та вставки матриці: штампована сталь DC53, загартована під вакуумом до HRC 60–62, кріогенно оброблена для стабільності розмірів.
Волочильні кільця та зони з високим ступенем зносу: гільзи з карбіду вольфраму (марки VG12) закріплені в сталевих корпусах, поверхня яких оброблена до Ra 0,05 мкм для запобігання задиру.
Верхній і нижній башмаки: сірий чавун FC300, без напруги, з допуском паралельності 0,03 мм на 300 мм.
Направляючі стійки та втулки: підшипникова сталь SUJ2, загартована до HRC 60, розташована в конфігурації роликової клітки з чотирма штифтами для вирівнювання без зазору.
Покращення поверхні: покриття TiCN PVD на пуансонах для зменшення тертя та збільшення інтервалів повторного шліфування до понад 200 000 циклів.


3. Процес формування та структура матриці
Стрічка надходить у матрицю та спочатку проходить операцію купірування, де заготовка, керована програмованими азотними пружинами, запобігає зморшкуванню.
Наступні станції поглиблюють чашку за допомогою зворотного креслення, тоді як фланець карбується плоским. Проколююча станція одночасно пробиває отвори для болтів і отвір для центрального вала, забезпечуючи точність відносного розташування.
Кінцеві станції обрізають зовнішній фланець і виконують операцію повторного закріплення/калібрування, щоб гарантувати рівність.
Виштовхуванню сприяють підпружинені підйомники та верхня пластина знімача; неправильна подача виявляється індукційними датчиками, які миттєво вимикають потужність преса для захисту інструментів.
Централізована автоматична система змащування дозує мастило до напрямних елементів і твердосплавних кілець кожного циклу.
4. Гарантія якості та виробничі переваги
Усі пластини матриці вимірюються на координатно-вимірювальній машині (CMM) перед складанням; пробний запуск 50 частин перевіряє кожен критичний розмір і стан задирок.
Матриця постачається з повним комплектом запасних частин (додаткові твердосплавні вставки, пружини та датчики) і QR-кодом для відстеження до виробничих записів.
Виготовляючи корпус підшипника на одній пресовій лінії замість лиття та механічної обробки, клієнт досягає зниження витрат на 30% і майже вдвічі збільшує пропускну здатність, при цьому деталі готові до конвеєрного складання без додаткових операцій.

WhatsApp: +8615930861038
Wechat:+8615930861038/+8618832809957
Електронна адреса: dongmumold@163.com
Популярні Мітки: штампи корпусу підшипника конвеєра сільськогосподарської техніки, Китай, постачальники, виробники, фабрика, купити, ціна, зроблено в Китаї


