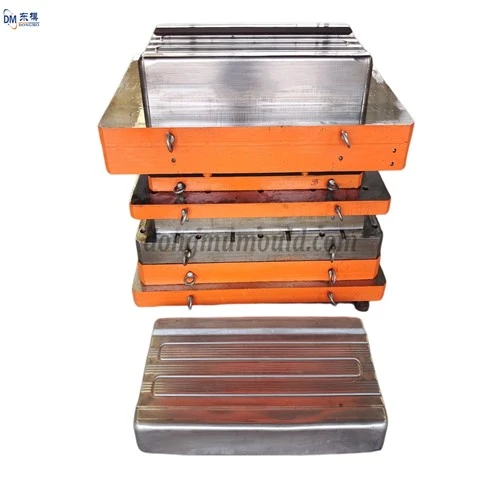
Опорні та затискні деталі: він включає верхні та нижні шаблони, ручки матриці, нерухомі пластини з опуклої та увігнутої матриці, опорні пластини, пробки тощо; верхній і нижній шаблони є основними частинами плашки; різні інші деталі встановлені і закріплені на ній відповідно. Розмір площини шаблону, особливо в напрямку спереду та ззаду, повинен бути сумісним із заготовкою, занадто великий або занадто малий не сприяє роботі. Деякі форми (заготовки, штампувальні форми) потребують встановлення опорної пластини під основу форми для зручності вивантаження деталей. В цей час підкладну пластину і шаблон краще з’єднати гвинтами, і товщина двох опорних плит повинна бути рівною. Відстань між опорними пластинами залежить від деталей, які можна поставити, і не повинно бути занадто великим, щоб шаблон не зламався.
При виробництві деталей для штампування автомобілів, порівняно з холодним штампуванням, процес гарячого штампування може ефективно враховувати питання легкої ваги та безпеки при зіткненні, а також високоміцні штампувальні деталі, пружинні та знос прес-форми, на що приділено увагу. Гаряче штампування реалізується за допомогою формувальної матриці. Чи розумна конструкція матриці чи ні, безпосередньо вплине на ефективність гарячого тиснення.
При проектуванні конструкції термоформувальної форми основні міркування включають: розміщення системи охолодження вставки, міцність форми та герметичність форми. Серед них найбільш критичним є розташування системи охолодження вставки для забезпечення того, щоб термоформовані деталі мали певну швидкість охолодження після їх формування.