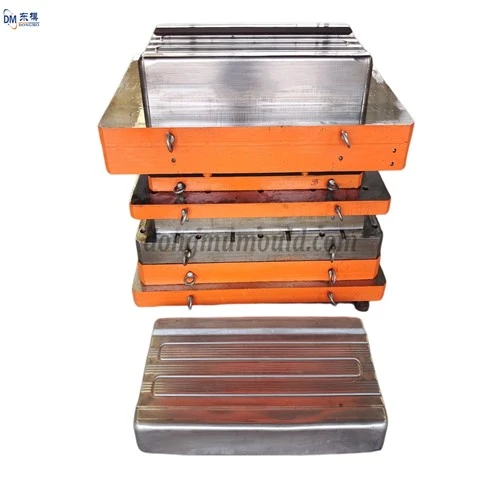
Процес виготовлення штампувальних штампів: складання креслень деталей, моделі виробничого процесу, моделювання, плавлення сплаву та лиття, очищення форм та модифікація порожнин. Далі наведено приклад для формування штампу як приклад для введення його процесу.
L, модель висхідного креслення та виробничого процесу: відповідно до креслення деталі, розмір кожної деталі масштабується відповідно до коефіцієнта усадки лінії сплаву цинку, а також розроблений стояк розливу та холодне залізо. Тож намалюйте схему технологічного процесу та обробіть модель виробничого процесу відповідно до цієї діаграми.
2, виготовлення форми штампувальної форми: відповідно до різних розмірів, передбачених кресленням моделі, виберіть високоякісну деревину для виготовлення моделі перфоратора. Точність розмірів моделі необхідна для досягнення вторинної точності дерев'яної моделі. Поверхня дерев’яної форми фарбується фарбовою стружкою, щоб шорсткість поверхні Rz становила менше 10 мкм. Кут тяги становить ± 1 °.
3. Виробництво моделі увігнутої форми: Виробництво увігнутої форми - це наклеювання шару свинцю тієї ж товщини, що і деталі виробу, на робочу поверхню опуклої форми, щоб створити щілину між опуклою та чотирма. Поверхня опуклої свинцевої форми повинна бути пофарбована, щоб після заливки шорсткість поверхні увігнутої форми прес-форми мала. Модель порожнини виконана з гіпсу в Парижі. Для полегшення поділу опуклих та увігнутих форм під час відливання штукатурки на роздільну поверхню слід розпорошити шар вивільняючого агента (наприклад, полістирол у розчині толуолу). Після лиття модель увігнутої гіпсової форми слід висушити, а потім відлити. Пофарбуйте поверхню порожнини та проділ.
4. Моделювання. В якості формувального матеріалу вибирайте високоміцний, дрібнозернистий формувальний пісок. Оскільки температура лиття цинкового сплаву відносно низька, вимоги до вогнестійкості та повітропроникності піску для формування не високі. Пуансон і увігнута форма моделюються окремо, і можна вибрати такі методи моделювання, як моделювання пісочниці або моделювання ям. Відповідно до вимог прес-форми, система лиття приймає нижній тип впорскування або відкритий тип. Зважаючи на великий коефіцієнт усадки цинкового сплаву, слід передбачити стояк подачі.
5, плавлення цинкового сплаву
6. Виливка: Для середніх та малих форм можна використовувати суху виливку або виливку Nirvana. Отвори для вентиляції для лиття Nirvana має бути більше. При відливанні цинкового сплаву потік рідини сплаву слід повільно і плавно вводити в порожнину. Для великих форм, щоб запобігти або зменшити деформацію порожнини прес-форми, труби охолоджуючої води або охолоджене залізо можуть бути встановлені навколо порожнини під час лиття, щоб забезпечити послідовне затвердіння рідкого сплаву.
7. Охолодження, очищення та модифікація виливків з цинкових сплавів:
Виливки в прес-формах після виливки зазвичай приймають природне охолодження, але невеликі виливки у формі з простими формами також можуть охолоджуватися водяним охолодженням, що сприяє поліпшенню механічних властивостей сплаву. Для складних форм або великих форм з цинкового сплаву ливарний біт слід охолоджувати повільно. Після повного охолодження сплаву коробку відкривають. Виливки після боксу повинні бути очищені піском, а стояк заливки повинен бути знятий газовим різанням. Порожнина прес-форми більше не обробляється, але наждачний папір слід використовувати для шліфування, полірування порожнини прес-форми, отвору штампу для витяжки тощо, особливо витяжка повинна відповідати вимогам гладкості та гладкості, і, нарешті, опуклі та увігнуті форми з цинкового сплаву слід комбінувати, Плашка його верхньої та нижньої нижньої пластин оброблена (фрезерована або стругана) так, щоб верхня і нижня нижні пластини мали рівні поверхні в контакті з пресом і підтримували певний ступінь паралельності, щоб забезпечити монтаж точність.