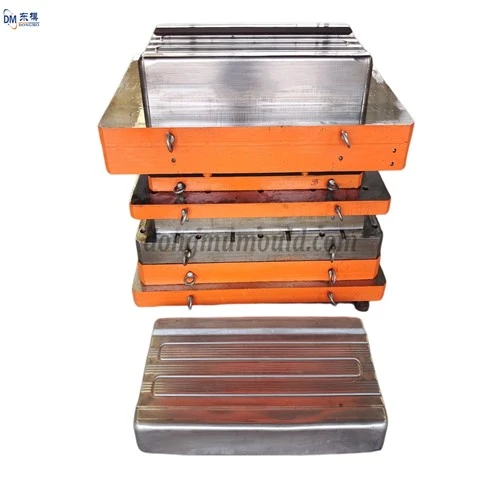
I. Причини надмірного щільного прилягання між напрямними опорами та втулками для штампування
Неправильна конструкція: Неточний розрахунок зазору між напрямними стійками та втулками під час проектування матриці або навмисне зменшення зазору для підвищення точності напрямних призводить до надмірної щільної посадки.
Помилки обробки: Під час виробництва напрямні опори або втулки можуть перевищувати межі допуску через точність верстата, знос інструменту або неправильну роботу, що призводить до надмірної щільної посадки.
Теплове розширення та звуження: під час високошвидкісного-штампування матриці виділяють багато тепла, спричиняючи розширення металу. Ігнорування цього фактора призводить до надмірного обтягування.
Проблеми зі складанням: надмірна сила удару молотком або неправильні методи під час складання створюють непотрібне напруження між напрямними стійками та втулками, що призводить до надмірного щільного прилягання.
II. Наслідки надмірного щільного прилягання між напрямними опорами та втулками
Підвищений знос: надмірне щільне прилягання збільшує тертя між напрямними стійками та втулками, прискорюючи знос поверхні та скорочуючи термін служби матриці.
Знижена точність: підвищений знос збільшує зазор між напрямними опорами та втулками, знижуючи точність напрямної матриці та впливаючи на якість штампованих деталей.
Ризик заклинювання: у крайніх випадках надмірна жорстка посадка може затиснути напрямні стійки та втулки, вивести з ладу матрицю та навіть пошкодити обладнання.
Збільшення витрат на технічне обслуговування: часта заміна зношених деталей і ремонт штампу підвищують витрати на виробництво та ускладнюють технічне обслуговування.
III. Рішення для надмірного щільного прилягання між напрямними опорами та втулками
Оптимізуйте конструкцію: повністю розрахуйте зазор підгонки напрямних опор і втулок під час проектування матриці, щоб забезпечити точність напрямної без надмірної жорсткої посадки. Використовуйте передову технологію моделювання для перевірки.
Підвищте точність обробки: посиліть контроль якості виробництва, використовуйте високо-точні верстати та ріжучі інструменти, щоб забезпечити відповідність напрямних стовпів і втулок вимогам щодо розмірів.
Враховуйте теплове розширення та звуження: зарезервуйте відповідний простір у конструкції для адаптації до змін температури під час роботи матриці.
Стандартизуйте процес складання: встановіть суворі специфікації складання, щоб забезпечити якість складання. Використовуйте спеціальні інструменти та контролюйте зусилля при забиванні деталей.
Регулярна перевірка та технічне обслуговування: створіть повну систему перевірки та технічного обслуговування матриці, регулярно перевіряйте напрямні стійки та втулки, своєчасно вирішуйте проблеми зношення та негайно замінюйте сильно зношені деталі.
Вибирайте високоякісні-матеріали: використовуйте зносостійкі-і високо{2}}тверді матеріали для напрямних стійок і втулок, щоб подовжити термін їх служби.
Управління змащенням: вибирайте та використовуйте мастило належним чином, щоб зменшити тертя між напрямними стійками та втулками та уповільнити знос.
Підсумовуючи, надмірне щільне прилягання між напрямними опорами штампової форми та втулками є неминучою проблемою. Оптимізація конструкції, підвищення точності обробки, стандартизація процесів складання та проведення регулярних перевірок і технічного обслуговування можуть ефективно уникнути цієї проблеми, продовживши термін служби матриці та підвищивши ефективність виробництва.
Зв'яжіться з нами
Консультаційна гаряча лінія:+86 18003389924
WeChat: 18003389924
Електронна пошта:brussels101999@163.com
Зобов'язання щодо обслуговування: відповідь на запит протягом 12 годин; надати безкоштовну оптимізацію дизайну форми для кваліфікованих клієнтів.
Hengshui Dongmo Precision Metal Products Co., Ltd.