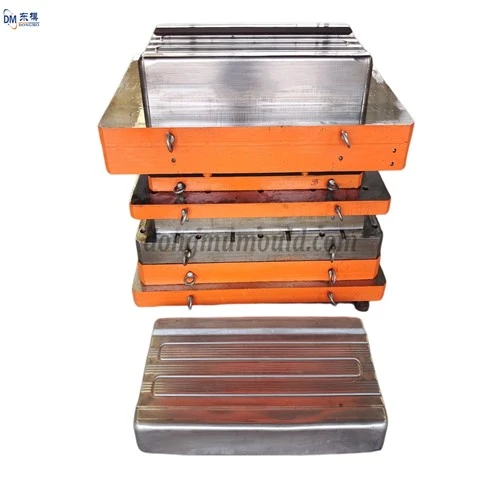
Дуже важлива установка металевих штамповок. Якою б високою не була якість матриць, установка неправильного методу також спричинить багато виробничих проблем. Факти довели, що неправильна установка штампувальних штампів не тільки вплине на якість і точність штампувальних деталей, але і знизить термін служби штампів в процесі експлуатації, і навіть виникнуть серйозні аварії на виробництві. Тому установка штамповок – це момент, якому штампові заводи повинні приділяти велике значення. Далі Dongfang Mold дасть нам аналіз того, як правильно встановити штамповку.

(1) Перевірка та перевірка форм і штампувальних верстатів. Перед установкою матриці необхідно підтвердити, що штампувальна машина розроблена відповідно до певного типу стандарту для штампувального штампувального штампувального пристрою, і перевірити, чи відповідають стандарт і робочий стандарт матриці параметрам продуктивності конкретної штампової машини. , і чи достатньо хороший стан штампувального верстата.
(2) Очистіть весь бруд або бруд на нижній кромці повзунка штампувального апарату, столі шафи (або вид зверху колодки) і вид зверху верхньої та верхньої основи матриці під час роботи.
(3) Виготовте вручну маховик водяного насоса штампувального верстата (або керуйте світловипромінювальною кнопкою), відрегулюйте верхній повзунок до верхньої мертвої точки, поверніть і відрегулюйте гвинт екструдера, а також відрегулюйте довжину колінчастий вал на меншу (тобто на більшу висоту закриття) ).
(4) Помістіть закриту форму на операційний стіл машини Juli або відповідне місце на блоку подушки. Якщо використовується повітряна подушка, спочатку слід розташувати стрижень виштовхувача та позначити місце розташування форми.
(5) Маховик водяного насоса ручного штампувального верстата (або кнопки керування світловипромінювальним), так що повзунок на токарному верстаті з ЧПУ ковзає вниз і зупиняється в нижній мертвій точці.
(6) Оберніть регулювальний гвинт екструдера перфораційної машини та відрегулюйте висоту закриття, поки нижній край верхнього модуля керування не буде тісно стикатися з верхньою площиною нижньої основи матриці. Якщо є ручка форми, її частину слід відрегулювати належним чином протягом усього процесу, щоб ручка форми увійшла в отвір верхнього повзуна. Потім затягніть нижню матрицю (або затисніть ручку матриці).
(7) Керуйте верхнім повзунком, щоб натиснути нижню матрицю, щоб виконати 2-3 операції холостого ходу, і закінчити в нижній мертвій точці.
(8) Затягніть верхню матрицю. У разі затягування гайки її не можна затягувати послідовно, її потрібно затягувати симетрично, а не за один раз, її потрібно затягувати 2-3 рази, щоб навантаження кожного болтового з’єднання було рівномірно розподілене та запобігти затягування гайки формою. Відбувається зміщення. Апаратне креслення матриці
(9) Помістіть матеріал у випробувальний пуансон і перевірте, чи матриця правильно встановлена після виготовлення деталей для штампування.